反应釜在化工生产中的应用与优势
反应釜 2026-10-29
近年来,随着科技的不断进步和市场需求的增长,反应釜作为化工生产中不可或缺的重要设备,在行业中的作用愈发突出。它不仅提高了化学工业生产的效率,更为安全生产提供了可靠的保障。
反应釜的应用领域
反应釜广泛应用于医药、农药、染料、石油等众多行业中,成为这些行业制造工艺的核心组成部分之一。例如,在药品研发过程中,科研人员需要借助反应釜才能进行高效合成实验;而在涂料生产中,反应釜更是不可或缺的装置。
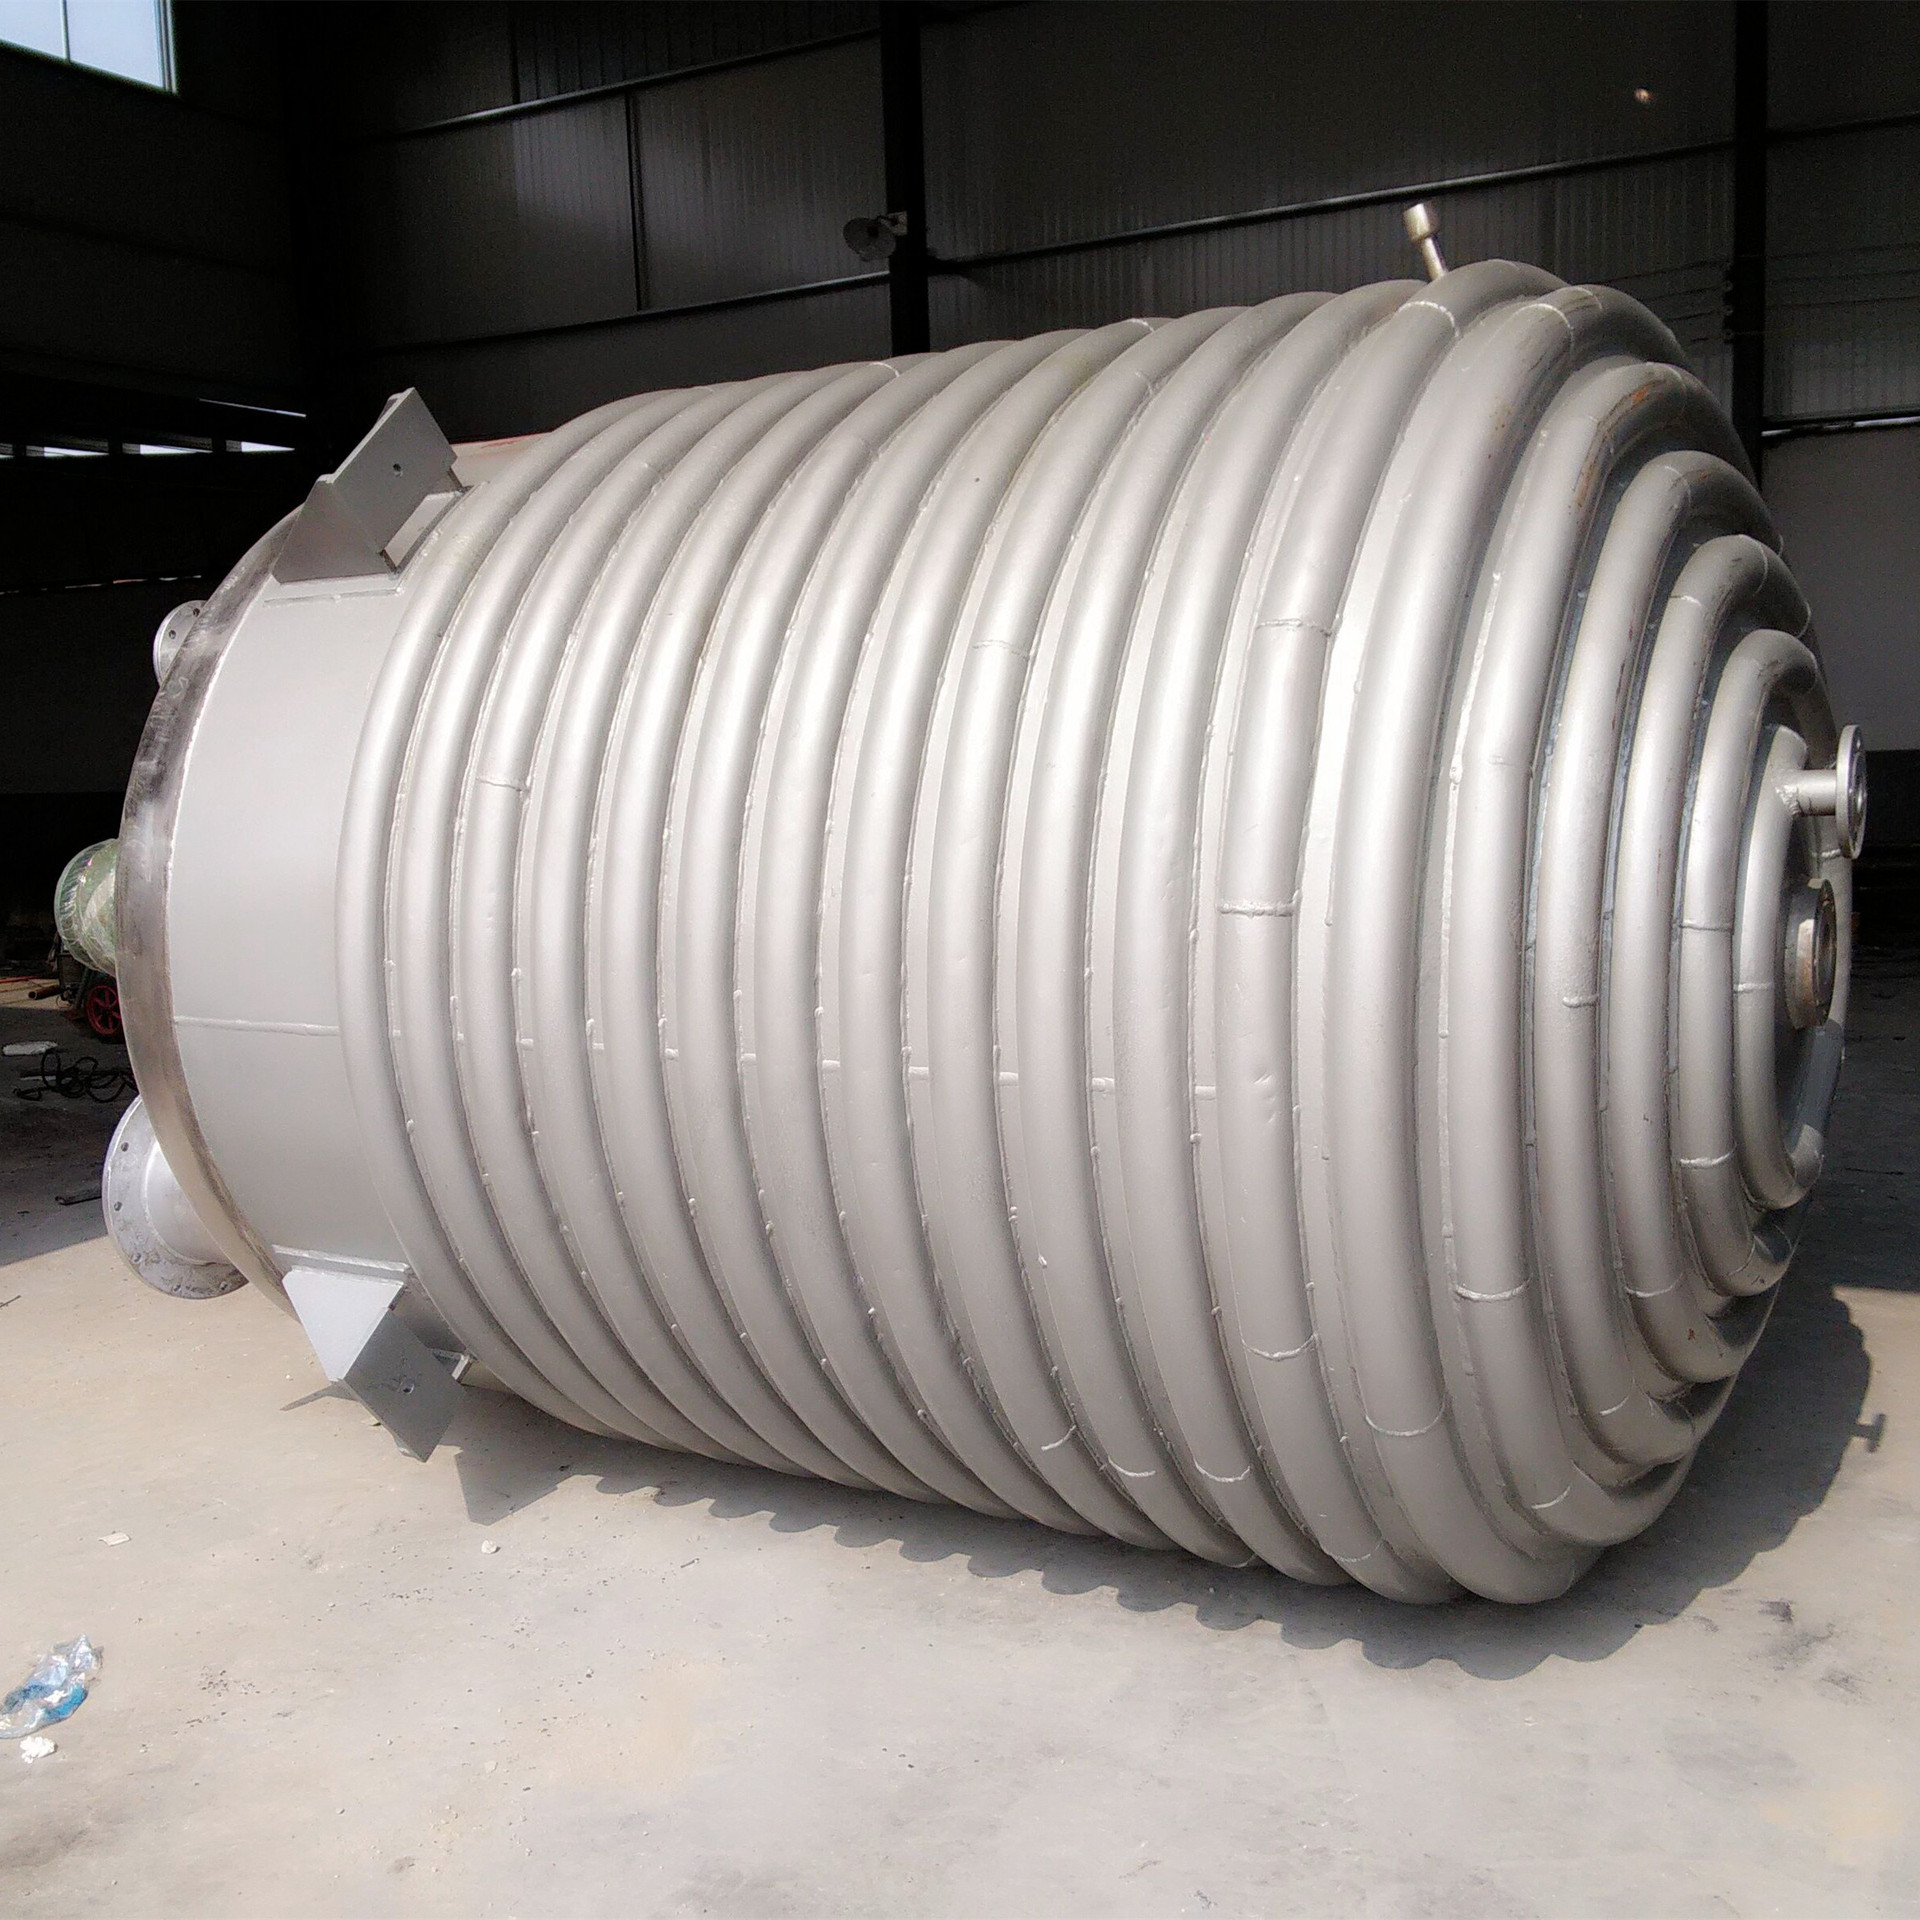
多种类型的反应釜
根据实际需求的不同,反应釜主要分为若干类型,如间歇式、连续式、气流式、卧式和立式等。其中,卧式和立式反应釜的应用最为广泛,它们不仅能适用于不同物料性质的产品生产,还能满足高温高压条件下的工艺要求。
反应釜的优势特点
与普通容器相比,反应釜具有更优良的传热性能、耐腐蚀性和密封性。尤其是其独特的内壁涂层技术,能够有效防止化学物质与金属直接接触而产生腐蚀现象。与此同时,反应釜还配备有安全防护装置以及自动调节温度和压力的功能,在保证生产过程稳定运行的同时也大大减小了发生事故的风险。
工业创新推动行业发展
随着新型催化剂和新技术的不断涌现,未来反应釜将朝着更加智能化、绿色化方向发展。通过集成先进的监测与控制系统,实现对物料成分及工艺参数的实时监控;而采用可循环利用材料制造反应釜,更是能够减少资源浪费并降低生产成本。
综上所述,在多元化市场需求驱动下,各类反应釜正逐渐展现出其独特优势,并推动着化工行业的不断革新。